


Прокатное производство
- Сортовые станы горячей прокатки, в том числе линейные
-

Сортовые станы предназначены для производства широкого сортамента готовой продукции (круглая сталь с диаметром 5 – 350 мм, угловая сталь с шириной полки 20- 250 мм, швеллеры высотой 20 -450 мм, широкополочные балки высотой до 1100 мм, узкие полосы и др.) из различных марок сталей.
По назначению сортовые станы подразделяются на:
- рельсобалочные и балочные;
- крупно-, средне- и мелко-сортовые;
- проволочные;
- узкополосовые (штрипсовые);
- комбинированные.
- Листовые станы холодной прокатки
-

На листовых станах производится холодная прокатка горячекатаной высоколегированной полосовой стали, а также холоднокатаной стали.
Прокатный стан для производства холоднокатаных листов и ленты состоит из следующих составных частей:
- линия рабочей клети (без валков), включающая в себя собственно рабочую клеть в виде станины, в которой смонтированы гидравлическое нажимное устройство (ГНУ), устройство подачи смазывающе-охлаждающей жидкости (СОЖ) на валки, а также редукторный привод опорных валков на переменном токе и перевалочное устройство;
- комплект валков с подушками в системе валков «кварто» (два опорных валка Ø750 мм и два рабочих валка Ø250 мм с подушками);
- сменный комплект рабочих валков (два рабочих валка Ø100 мм с подушками);
- загрузочное устройство;
- плавающий разматыватель с бумагомоталкой;
- правильная машина с отгибателем;
- моталка правая;
- проводковый стол – 2 комплекта (левый и правый);
- установка измерителей натяжения и толщины – 2 комплекта (левая и правая);
- настил;
- моталка левая с бумагоразматывателем;
- установка тележки – 2 комплекта;
- разгрузочное устройство;
- приемник рулонов;
- насосная станция подачи смазочно-охлаждающей жидкости (СОЖ), включающая: бак, насосную установку, фильтры, теплообменники и другую необходимую аппаратуру;
- насосная станция гидропривода ГНУ, обеспечивающая работу ГНУ в режиме «по положению» и «по давлению»;
- насосная станция централизованной смазки редукторов главного привода и моталок;
- комплект запасного оборудования, обеспечивающего работу в течение гарантийного срока;
- система управления приводами с пультами и электрооборудование, оснащеные современными средствами электропривода на базе элементов компаний SIEMENS или OMRON, обеспечивающими работу отдельных механизмов и всего комплекса в целом в заданной последовательности.
Уровень автоматизации:
- визуализация основных технологических параметров и поддержание их в заданных пределах;
- технологические параметры и пределы регулирования задаются оператором поста управления;
- ведение журнала режимов, глубина архива 1 год.
Технические характеристики
Прокатываемый материал Специальные сплавы 12Х18Н10Т, ХН78Т, 08Х17Н5М3, ХН60ВТ, 20Х13, 08Х15Н5Д2Т Максимальная величина предела прочности, σвр 1300..1800 МПа Вид исходной заготовки для прокатки:
— толщина полосы
— ширинаРулон полосы
0,6..3,0 мм;
300..600 ммТип стана одноклетьевой кварто со сменными компл. рабочих валков Производительность стана 4000 т/год Диаметр опорных валков 750 мм Диаметр рабочих валков:
— первый комплект
— второй комплект
250 мм
100 ммУстановленная мощность 2800 кВт Скорость прокатки максимальная 5,0 м/с Сила прокатки 5000 кН Максимальный момент прокатки 105 кНм Габариты линии прокатного стана:
— длина (вдоль оси прокатки)
— ширина (поперек оси прокатки)
— высота2400
15 000
18 000
4 000Масса мехоборудования 270 т Листовые станы холодной прокатки предназначены для прокатки из горячекатаной полосы полос и листов с толщиной от 6 до 0,001 мм, характеризующихся высокой степенью точности геометрических размеров, плоскостности и чистоты поверхности, а также повышенными механическими свойствами металла.
- Волочильные и калибровочные прокатные станы
-

Волочильными станами называются машины, служащие для волочения металлов и сплавов, т. е. протягивания катаных или прессованных заготовок через отверстия рабочего инструмента (волоки), размеры которых меньше размеров сечения заготовок исходного материала. У заготовок, подвергающихся обжатию при волочении, изменяются профиль и размеры поперечного сечения и увеличивается длина.
В настоящее время применяют станы барабанного типа (с наматыванием обрабатываемого металла на барабан и станы линейного типа с прямолинейным движением протягиваемого материала).
- Прокатные станы специального назначения
-
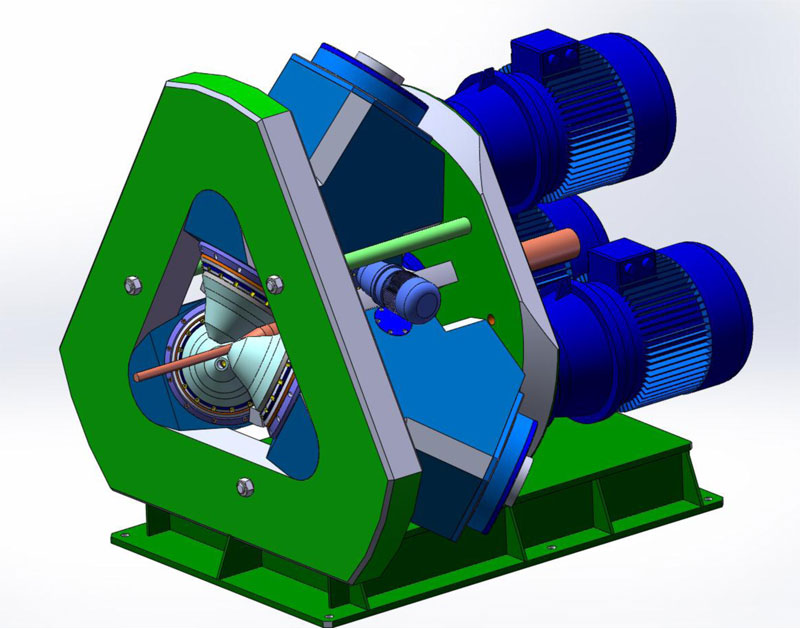
Стан СВП-300 предназначен для горячей и теплой прокатки прутков диаметром от 12 до 50 мм методом интенсивной пластической деформации всех видов металлов и марок сплавов, включая жаропрочные (вольфрам, молибден, нихром и т.д.), пружинные, малопластичные и материалы с малым модулем упругости. Способ интенсивной пластической деформации позволяет получить металлические материалы с субмикрокристаллической и нанокристаллической структурой.
Особенности конструкции стана СВП-300
1. Основными преимуществами стана являются:
- минимальные габариты, простота и надежность конструкции, максимально использованы стандартные детали, производимые серийно, что повышает надежность конструкции и снижает ее стоимость;
- быстрая перенастройка на новый размер;
- возможность производства малотоннажных заказов с большим выходом годного;
- удобная и быстрая смена инструмента.
2. Конструкция стана СВП-300 обеспечивает предварительный выбор всех зазоров в силовой цепочке до прокатки (предварительно напряженная силовая цепочка), что позволяет получать большую точность проката.
3. Выходная направляющая жестко фиксирует выходящий пруток на оси прокатки и имеет устройство для резкого охлаждения (закалки) прутка на выходе из валков (на рисунке не показана).
4. Для обеспечения изотермической прокатки, имеется система дозированного охлаждения и смазки валков и дозированного охлаждения очага деформации (на рисунке не показано).
5. Конструкция прокатного инструмента и способ прокатки содержат НОУ-ХАУ и обеспечивают высокое качество поверхности при прокатке и получение материалов с субмикрокристаллической и нанокристаллической структурой.
6. Для установки стана требуется ровная бетонная площадка размерами 2500 x 2500 мм толщиной не менее 300 мм.
Технические характеристики
Размеры готового прутка на выходе, мм:
— Минимальный диаметр
— Максимальный диаметр
14
50Размеры заготовки на входе, мм:
— Минимальный диаметр
— Максимальный диаметр
25
90Количество рабочих валков 3 Диаметры используемых валков, мм:
— Минимальный диаметр
— Максимальный диаметр
120
300Установленная суммарная мощность главных электроприводов, кВт 396 Установленная суммарная мощность вспомогательных электроприводов, кВт 30 Напряжение питающей сети, В 380 Максимальное усилие прокатки, кН (тонн) 780 (80) Номинальная частота вращения валков, об/мин 90 Габаритные размеры без маслостанции, входного и выходного стола, мм:
— Ширина
— Длина
— Высота
2200
2450
2265Масса оборудования (ориентировочно, в зависимости от комплектации), тонн 25,0